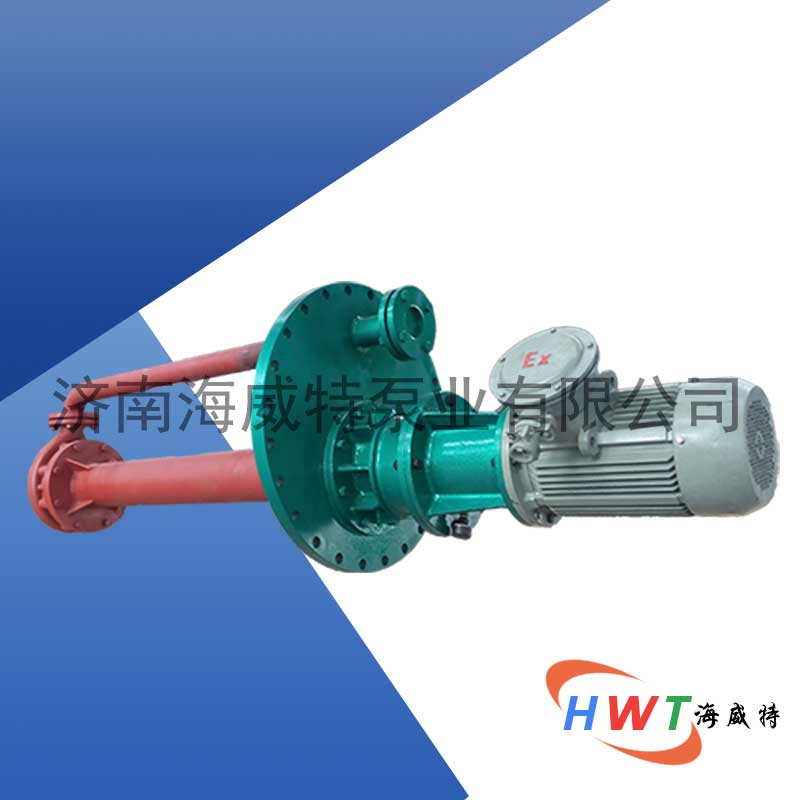
熔盐泵作为高温熔盐传输系统的核心设备,其拆装作业涉及高温介质处理、精密部件防护及特种材料维护等高危环节。操作不当可能导致设备损毁、人员伤亡及环境污染。本文从前期准备、拆装流程、部件防护、安全管控四个维度,系统阐述熔盐泵拆装作业的关键安全注意事项。

一、拆装前系统性安全准备
介质安全处置
拆装前需通过专用管道将泵腔内残余熔盐完全排空,严禁直接开启法兰盲板。熔盐排放后,需采用氮气置换系统,防止空气进入引发氧化反应。泵体降温应遵循梯度控制原则,以≤30℃/h速率降至100℃以下,避免因温差应力导致壳体变形。某光热电站事故显示,违规操作导致高温熔盐喷溅,造成3人灼伤。
技术文档核查
必须获取设备制造商提供的拆装指导手册,重点核对以下参数:
扭矩规范:轴承锁紧螺母扭矩值误差需控制在±5%以内
间隙标准:叶轮口环间隙设计值通常为0.3-0.5mm
密封参数:机械密封压缩量需符合API 682标准要求
专用工装准备
需配置液压拉伸器、激光对中仪等专业工具。针对熔盐泵特性,应准备:
耐高温防护服(工作温度≥800℃)
防爆型电动扳手(EX IIB T4等级)
熔盐清洗剂(pH值9-11,含表面活性剂)
二、标准化拆装流程安全管控
部件标记与定位
采用三坐标定位法对泵体、电机、底座进行空间定位,误差≤0.1mm。对拆装的螺栓、垫片等零部件实施编号管理,建议使用激光打标机在非工作面刻印序列号。某核电项目因螺栓混装导致密封失效,造成直接经济损失230万元。
关键部件拆装技法
叶轮拆装:需使用专用液压拉伸器,压力分级提升至设计值的80%,严禁直接敲击。某化工企业因违规敲击导致叶轮变形,引发振动超标事故。
轴承拆装:采用感应加热器均匀加热轴承内圈,温差≤80℃,加热时间≤15分钟。过度加热可能导致轴承材料性能下降。
密封拆装:使用铜制拆卸工具,避免损伤密封面。残留密封胶需用纤维打磨片清除,确保密封面粗糙度达标。
精密部件防护
叶轮、导叶等流道部件需浸没在专用保护液中,防止表面氧化。机械密封动环、静环应垂直放置于恒温恒湿柜(温度20±2℃,湿度≤40%RH),避免密封面接触导致划伤。
三、特殊材质部件维护安全规范
镍基合金部件防护
熔盐泵过流部件多采用Inconel 625合金,拆解后需立即进行钝化处理。推荐使用柠檬酸+硝酸钠钝化液,pH值控制在3.5-4.5,处理时间4-6小时,钝化膜厚度需达到0.5-1.0μm,以提升部件耐腐蚀性能。
陶瓷轴承保养
氮化硅陶瓷轴承拆解时,需使用非金属拆卸工具,避免局部应力集中导致开裂。清洗后应涂覆二硫化钼润滑剂,储存环境需控制相对湿度≤30%,防止吸潮导致性能下降。某电子芯片制造车间因轴承锈蚀导致设备停机,损失超百万元。
碳纤维复合部件处理
泵轴碳纤维缠绕层拆解后,需进行无损检测。建议采用太赫兹波检测技术,分辨率可达0.1mm,可有效识别分层、孔隙等缺陷,确保部件再利用安全性。
四、安全环保综合管控措施
危废处置规范
拆解产生的含熔盐废布、废润滑油需按HW08类危废管理。推荐使用真空吸污车收集残液,含盐量>5%的废液需进入蒸发结晶系统处理,实现零排放,避免环境污染。
应急处置预案
需配备熔盐灼伤急救箱,内含生理盐水、银锌霜等物资。拆解区域应设置紧急喷淋装置,水流流量≥75L/min,覆盖半径≥1.5m,确保人员安全。某化工园区演练数据显示,规范使用喷淋装置可使灼伤面积减少60%以上。
人员防护升级
操作人员需穿戴A级防化服,配备正压式空气呼吸器。针对高温部件拆解,建议采用增强现实(AR)技术,通过热成像镜头实时显示设备温度场,规避烫伤风险,提升作业安全性。
熔盐泵拆装作业需构建“技术-管理-装备”三位一体安全管控体系。通过严格执行标准化流程、实施精密部件专项维护、强化安全环保措施,可将拆装作业风险降低90%以上。随着数字孪生技术在设备管理领域的深化应用,熔盐泵拆装作业正向“可视化拆装-虚拟验证-智能决策”的4.0模式演进,为特种设备运维提供全新安全解决方案。